2026-11-12
Imaginemos una planta que acaba de conseguir un contrato de dos años para latas de hortalizas de 400 g. La soldadora de carrocerías ya está instalada, la sala de compresores todavía tiene capacidad adicional y el único tema pendiente es qué máquina para fabricar latas colocar después de la formadora de carrocerías. La mayoría de los equipos responden a esa pregunta a partir de una lista de precios, y ahí es donde suele empezar a fallar el cronograma.
La versión corta: compre la línea, no la máquina. un maquina para fabricar latas solo gana su sustento cuando las estaciones que lo alimentan y lo siguen coinciden con el diámetro de la lata, el calibre de la hojalata, el patrón de pedidos y la frecuencia de cambio. Dos proveedores pueden cotizar la misma velocidad nominal y ofrecer una producción real muy diferente, porque una línea funciona al ritmo de su estación más lenta y de su cambio de tamaño más rápido.
En una planta de latas soldadas de tres piezas, la frase rara vez describe una sola unidad. Describe una cadena de equipos y cada eslabón trae su propia pila de tolerancia, rutina de mantenimiento y modo de falla. Un mapa mental viable se ve así:
Las líneas de dos piezas toman una ruta diferente: prensa de ventosas, moldeadora de cuerpos, recortadora, lavadora, moldeadora y decoradora. Si su mezcla es principalmente bebida o aerosol, la lista de equipos cambia antes de que alguien mencione un combinador.
La soldadura fija el techo de calidad de toda la línea. Una costura ligeramente demasiado ancha desperdicia hojalata y calor; uno que es demasiado estrecho aparece meses después como una fuga en el almacén de un cliente. Cuando especifique un soldador, pregunte por el rango de superposición que mantiene en una bobina completa, el diámetro del alambre que utiliza y cómo se comporta la máquina cuando el calibre de la hojalata se desvía unas pocas centésimas de milímetro entre entregas.
Zhejiang Golden Eagle Food Machinery fabrica la soldadora automática de cuerpos de latas GT10C-500 dentro de su serie de soldadoras, junto con unidades de calentamiento por inducción para curado y secado. La empresa fabrica maquinaria y moldes para fabricar latas en Zhoushan desde 1978, cuenta con más de 350 empleados y afirma que ha producido más de 10.000 latas y máquinas para tapar latas.
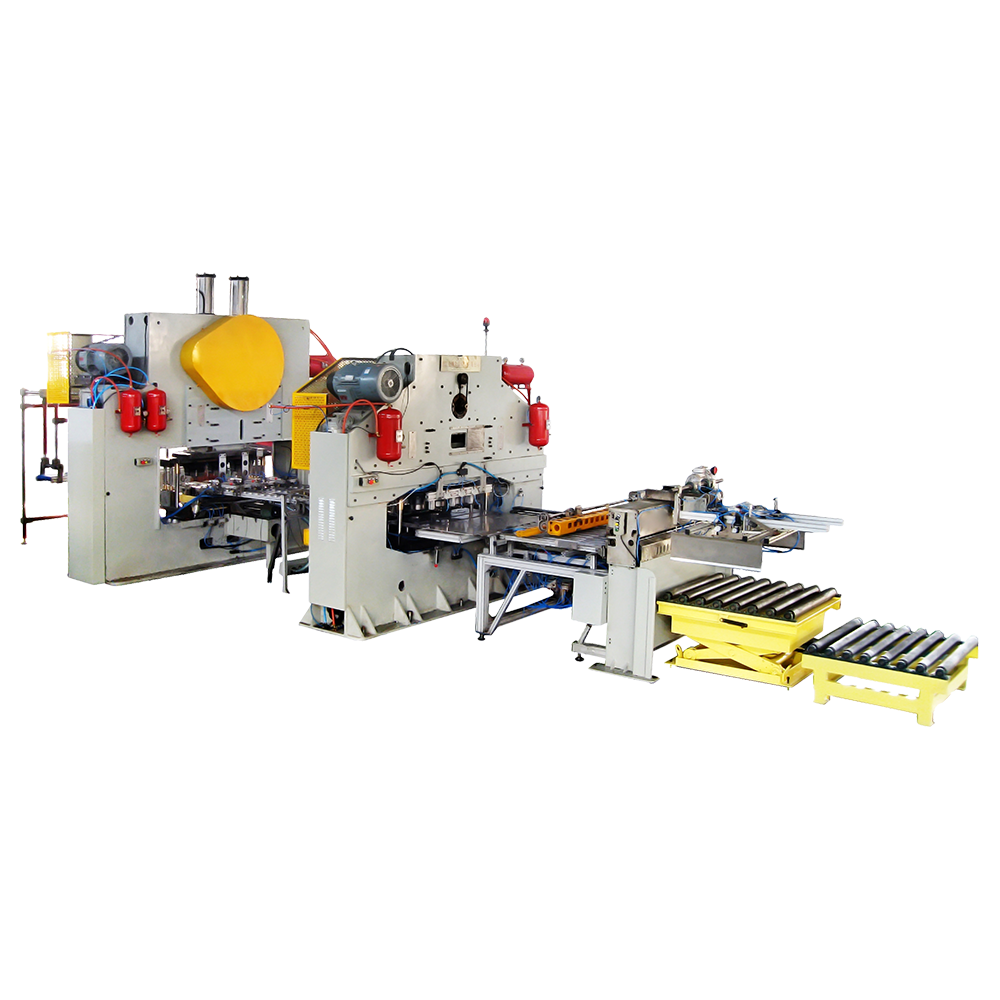
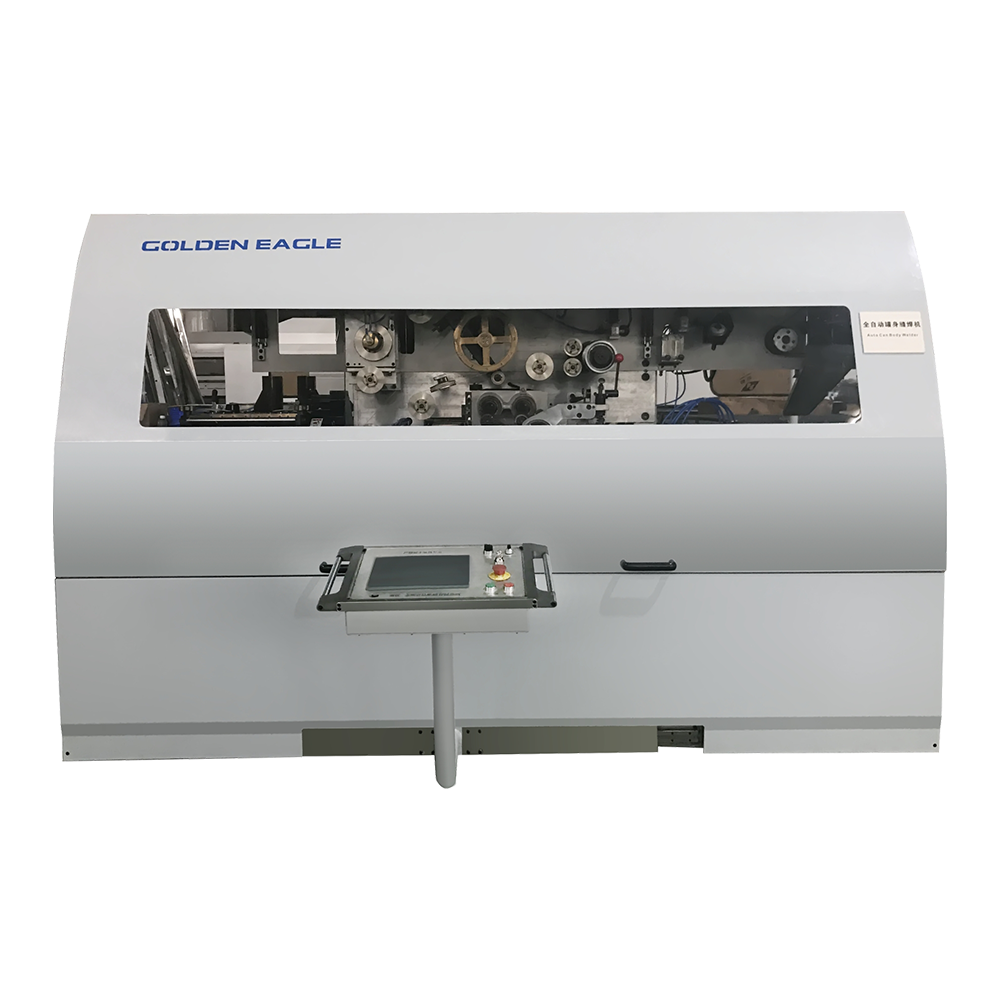 Soldadora automática de cuerpos de latas GT10C-500 Soldadora de costura de alta velocidad para cuerpos de latas, con capacidad nominal de 500 cpm, con rangos de altura y diámetro de latas listados; relevante al revisar la capacidad de soldadura antes del revestimiento posterior. Ver producto →
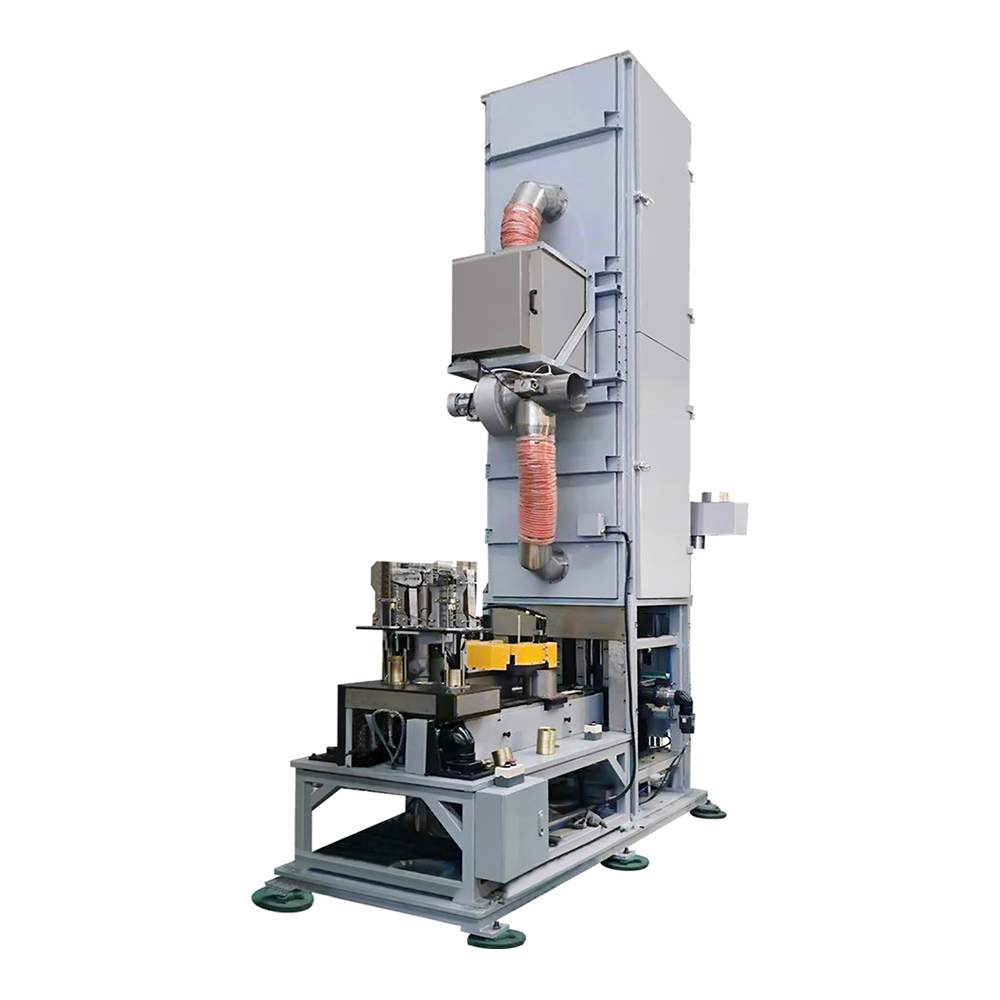
El revestimiento compuesto es la estación silenciosa. Una máquina vertical de revestimiento compuesto que reviste y seca en una sola pasada ahorra espacio, pero la curva de secado aún tiene que coincidir con su laca, su compuesto y la velocidad de su línea. También importa dónde se corta y alimenta el compuesto: una máquina cortadora automática de compuestos con un ancho de corte estable elimina una variable que los operadores generalmente absorben con el ajuste manual.
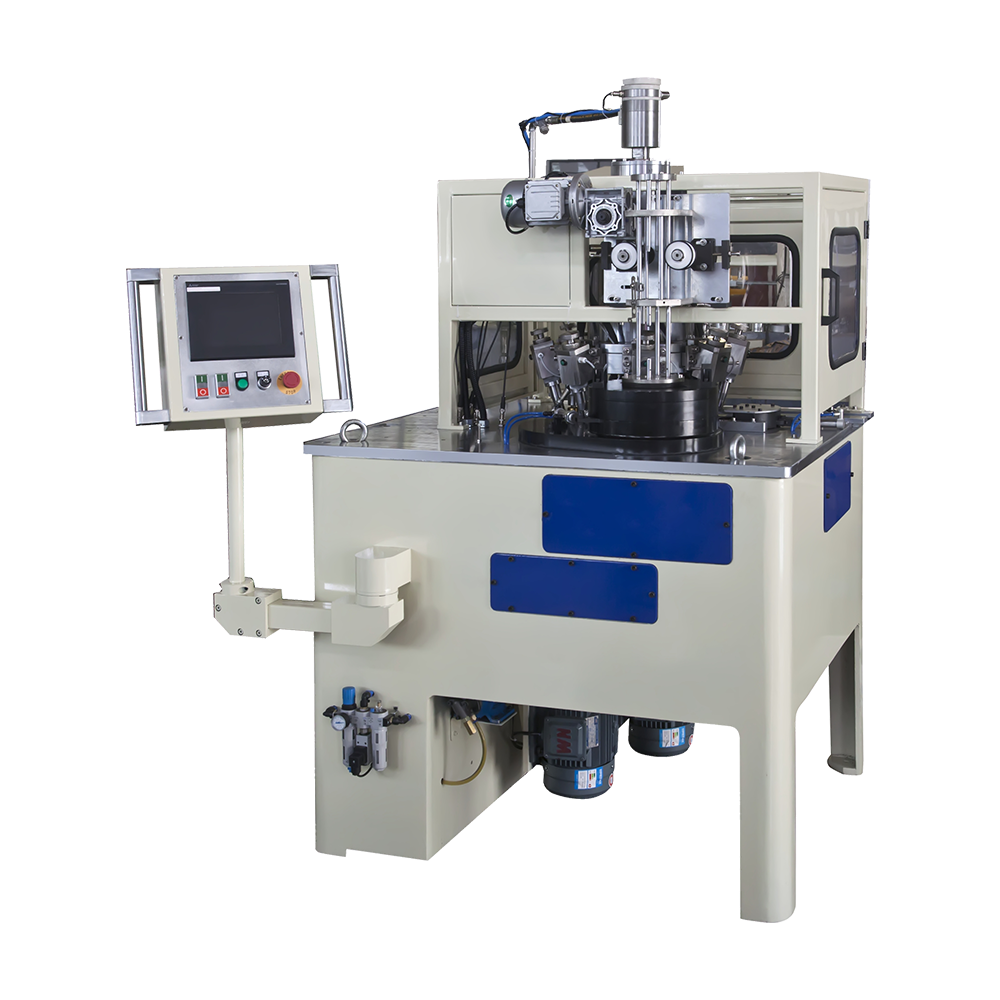
Aguas abajo, el estrechamiento, los rebordes, los rebordes y las uniones determinan si la lata se apila, imprime y une correctamente. Un combinador de cuatro estaciones maneja esas operaciones en un marco, lo que reduce los daños por transferencia y el espacio en el piso; la desventaja es que una falla de estación detiene al grupo, por lo que la disciplina de configuración es más importante que con unidades separadas.
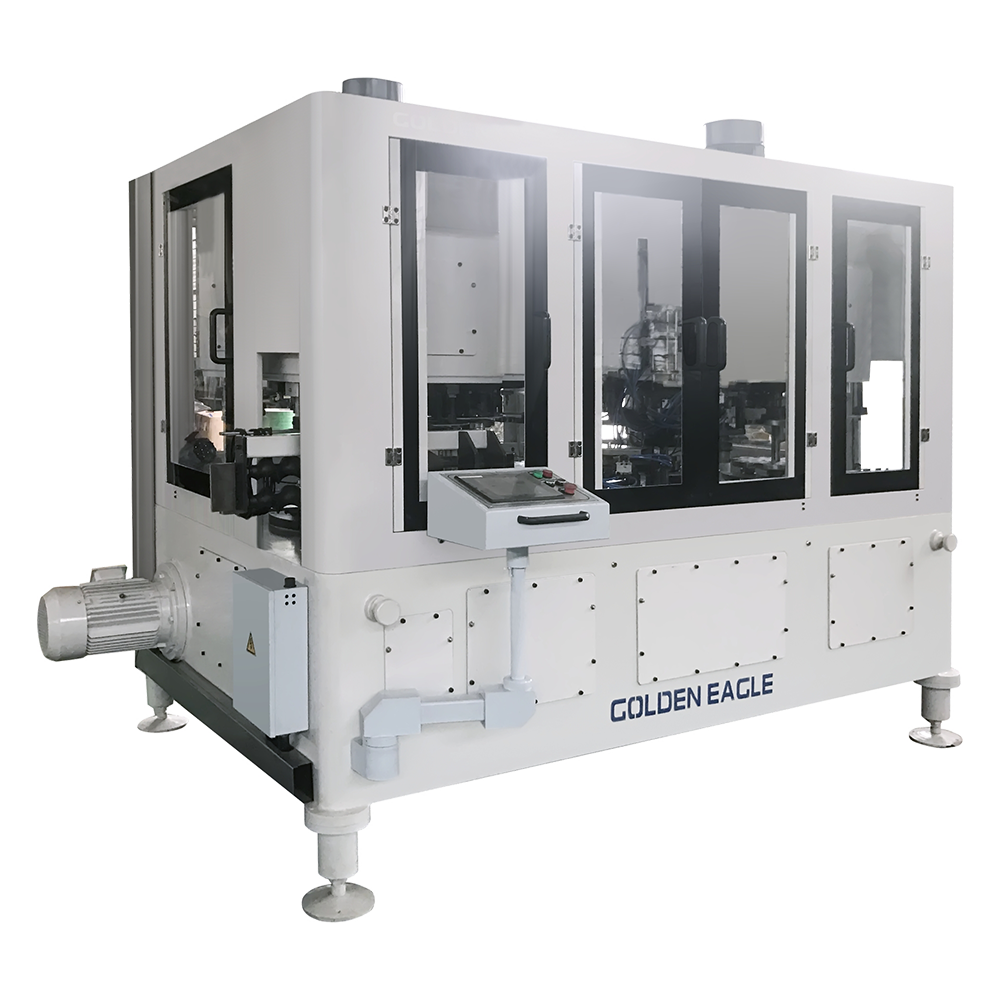
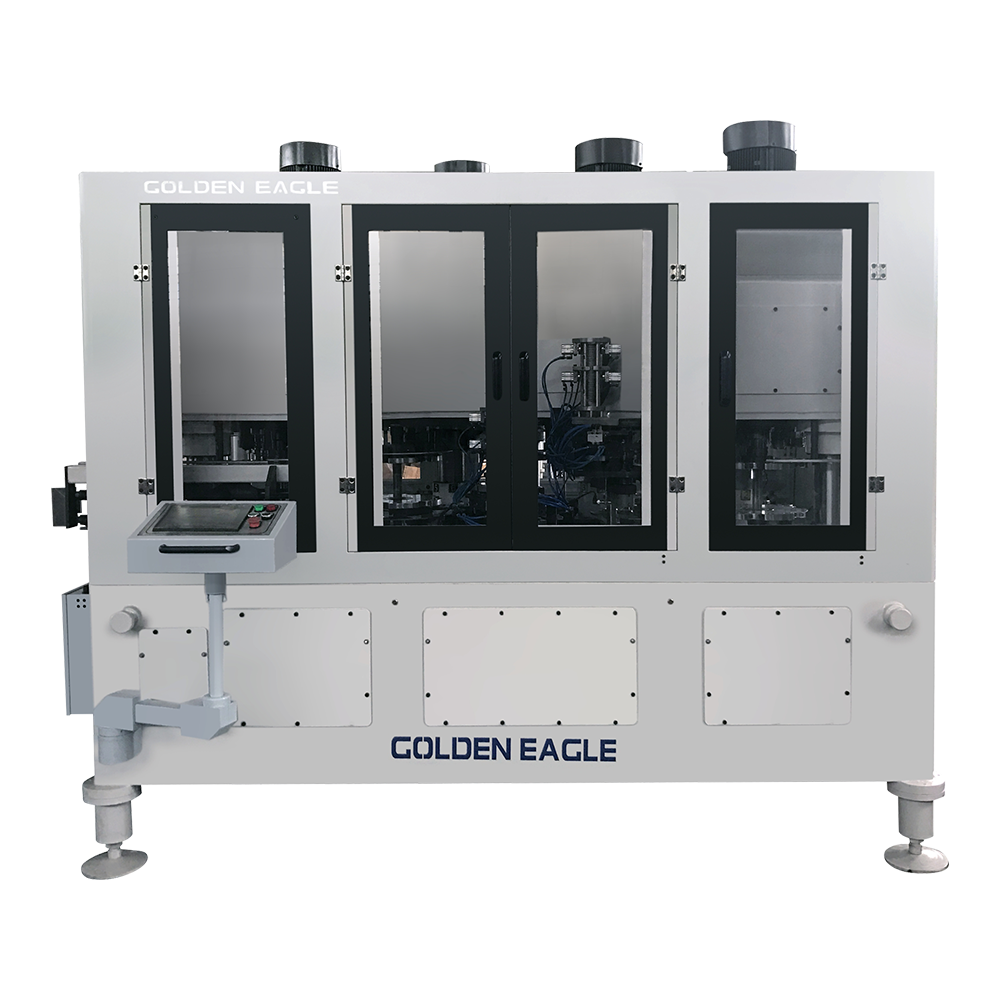 Máquina para formar cuellos, rebordear, rebordear y coser de cuatro estaciones Combina cuellos, rebordes, rebordes y uniones en un marco para reducir los daños por transferencia y el espacio en el piso; Verifique el diámetro, la altura y la potencia específicos del modelo. Ver producto →
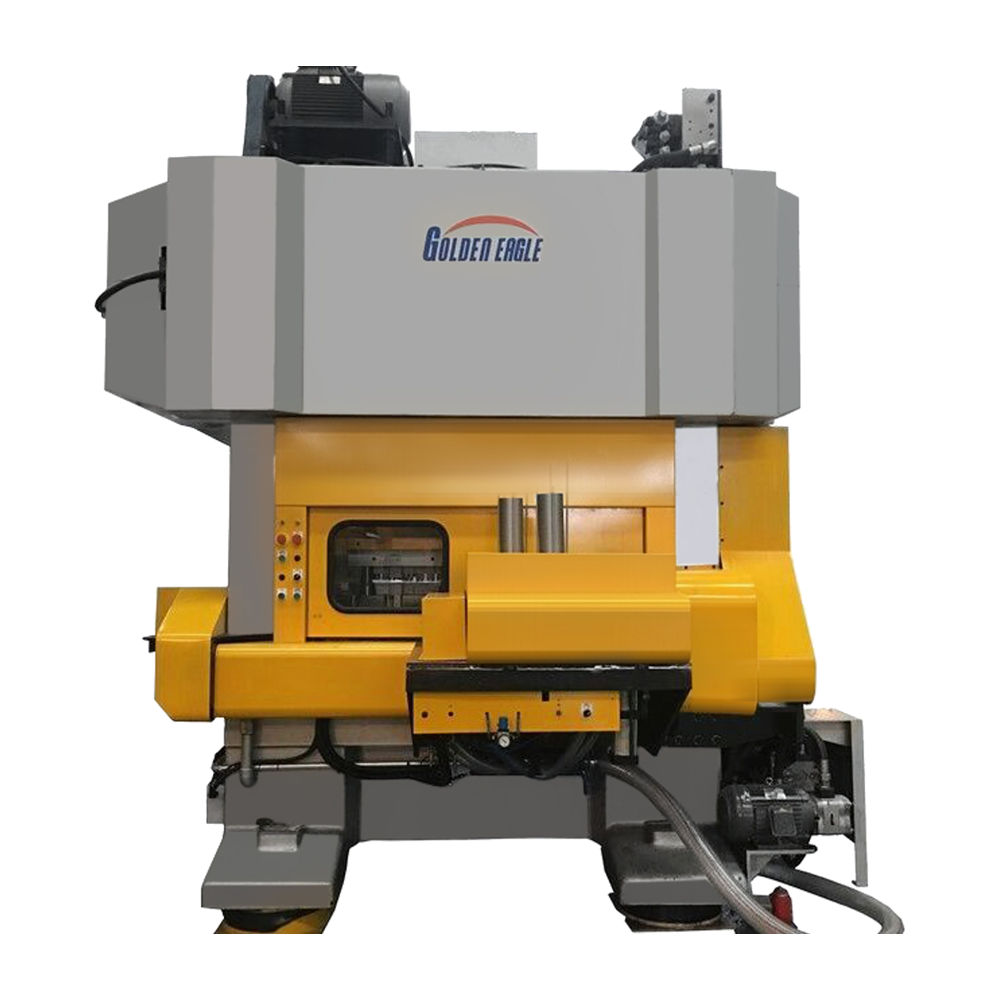
Los fines merecen su propia línea presupuestaria. Una línea completa de tapas finales, una prensa de conversión para tapas de fácil apertura y una máquina de recubrimiento y secado posterior a la reparación son tres inversiones diferentes, y la tercera es la que con mayor frecuencia se omite. El revestimiento de reparación protege la línea marcada, que es exactamente donde falla una tapa de fácil apertura si el revestimiento es fino o está poco curado.
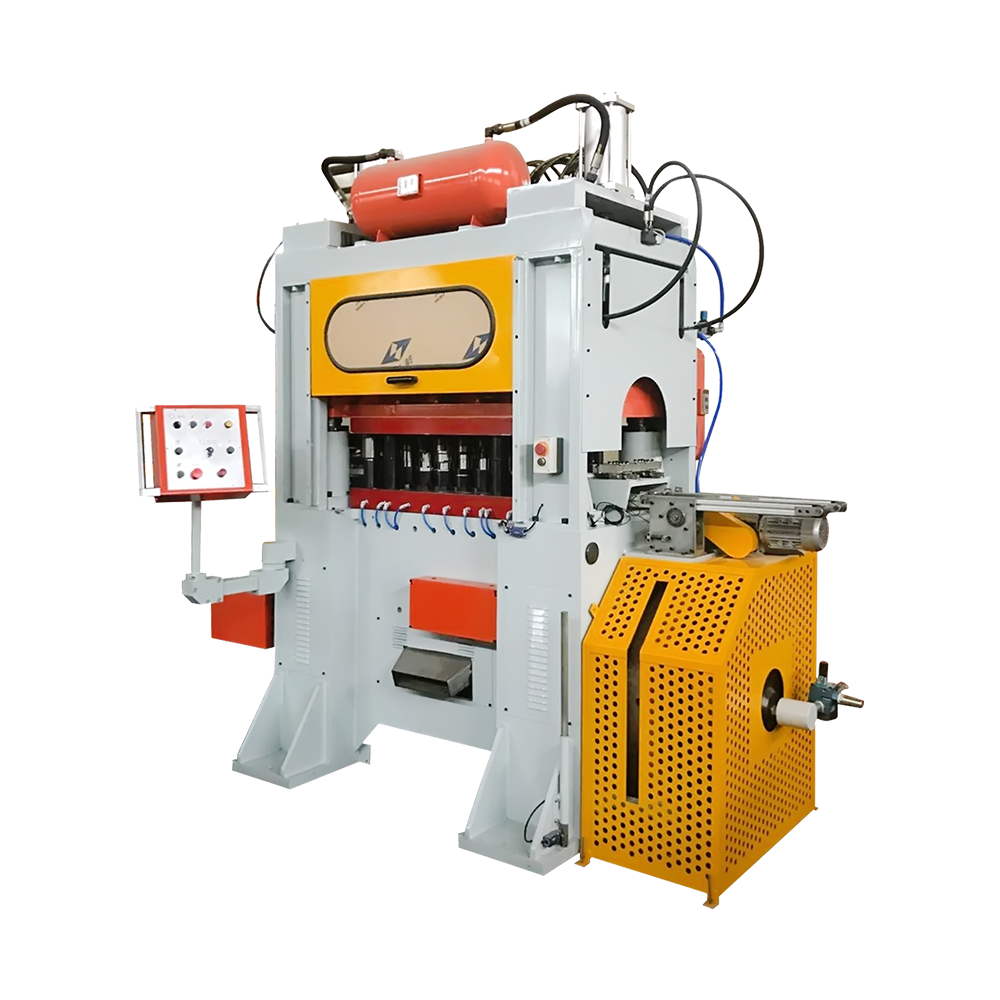
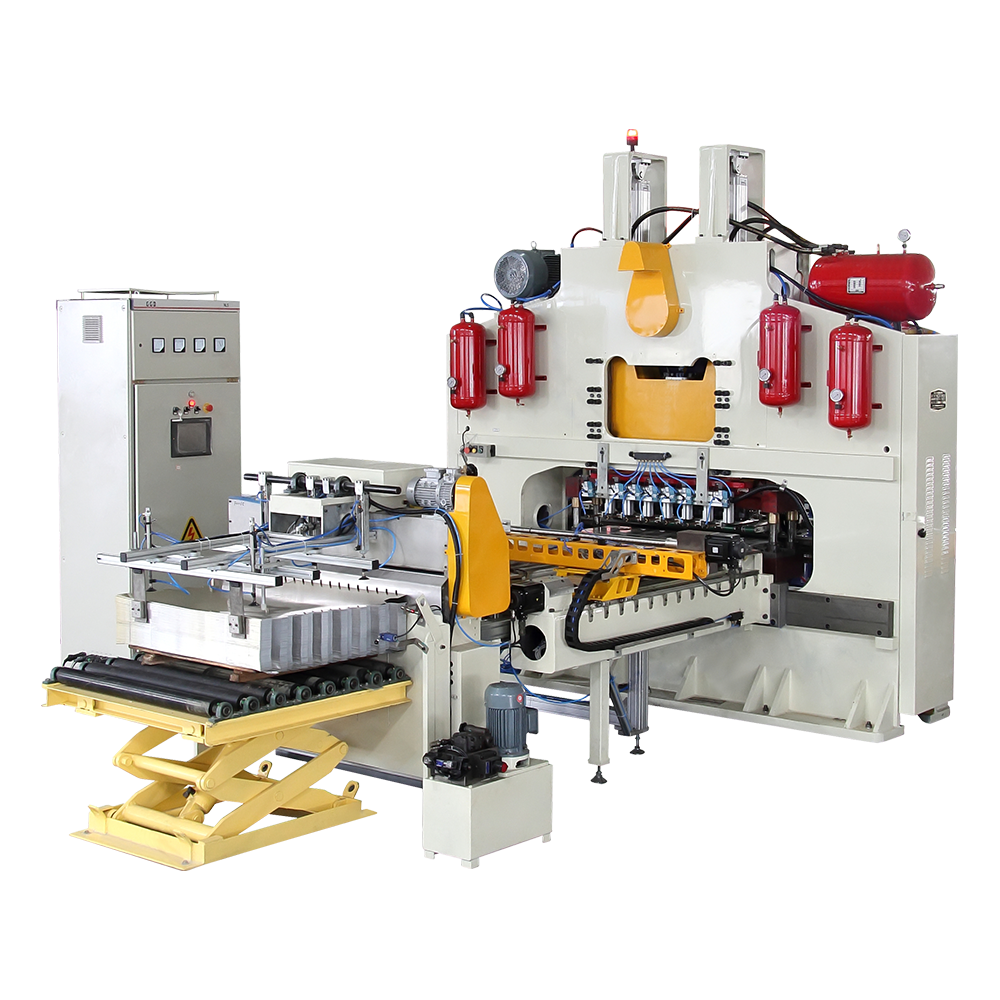 Punzonadora automática CNC para producción de extremos de latas Prensa controlada por PLC con detección de doble hoja y protección contra sobrecarga, que admite múltiples cabezales de molde para la producción de fondos y cubiertas de base; compare la presión y la carrera del modelo. Ver producto →
La mayoría de los proyectos se estancan en una pregunta: ¿una estación, tres estaciones o cuatro estaciones? La respuesta depende menos del folleto que de la frecuencia con la que se cambia de talla y de lo ajustadas que deben ser las tolerancias de costura.
| Configuración | Uso típico | Funciona bien cuando | Vigilancias |
|---|---|---|---|
| Combinador de estación única | Leche en polvo y pequeñas latas redondas. | Cambios de tamaño frecuentes, volumen moderado. | Más manipulación entre estaciones y más espacio por lata |
| Combinador de dos estaciones | Latas de leche en polvo, latas redondas medianas | Necesita equilibrio entre producción y huella | Menos estaciones agrupadas significan más puntos de transferencia que mantener |
| Combinador de tres estaciones | Latas de tres piezas para alimentos y bebidas. | Rango de latas estándar, pedidos mixtos | Pregunte exactamente qué tres operaciones están agrupadas y dónde se ubica la costura. |
| Combinador de cuatro estaciones | Formar cuellos, rebordear, rebordear y unir en un solo marco | Tiradas largas, pocos cambios, tolerancias de costura ajustadas | La configuración es menos indulgente; una estación abajo detiene a todo el grupo |
| Soldador más unidades de acabado separadas | Tamaños corporales inusuales o de gran calibre | La calidad de la soldadura domina la especificación | Más transportadores, más daños en la transferencia, más operadores |
El equilibrio de línea es el concepto que explica la mayor parte de la diferencia entre la producción cotizada y la obtenida. Un soldador rápido no puede rescatar a una cerradora lenta.
Índice ilustrativo, no una especificación. Los tiempos de ciclo reales dependen del diámetro de la lata, el calibre de la hojalata, el peso del compuesto y cómo están conectadas las estaciones.
La lectura práctica: presupuestar el extremo de acabado en o por encima de la capacidad del soldador, o aceptar que su costosa formadora de carrocerías estará inactiva. Si su cartera de pedidos oscila entre dos o tres diámetros de latas, fije el precio del cambio antes de fijar el precio de la máquina: una línea que tarda cuatro horas en cambiar de tamaño perderá más dinero a lo largo de un año que una línea ligeramente más lenta que cambia en noventa minutos.
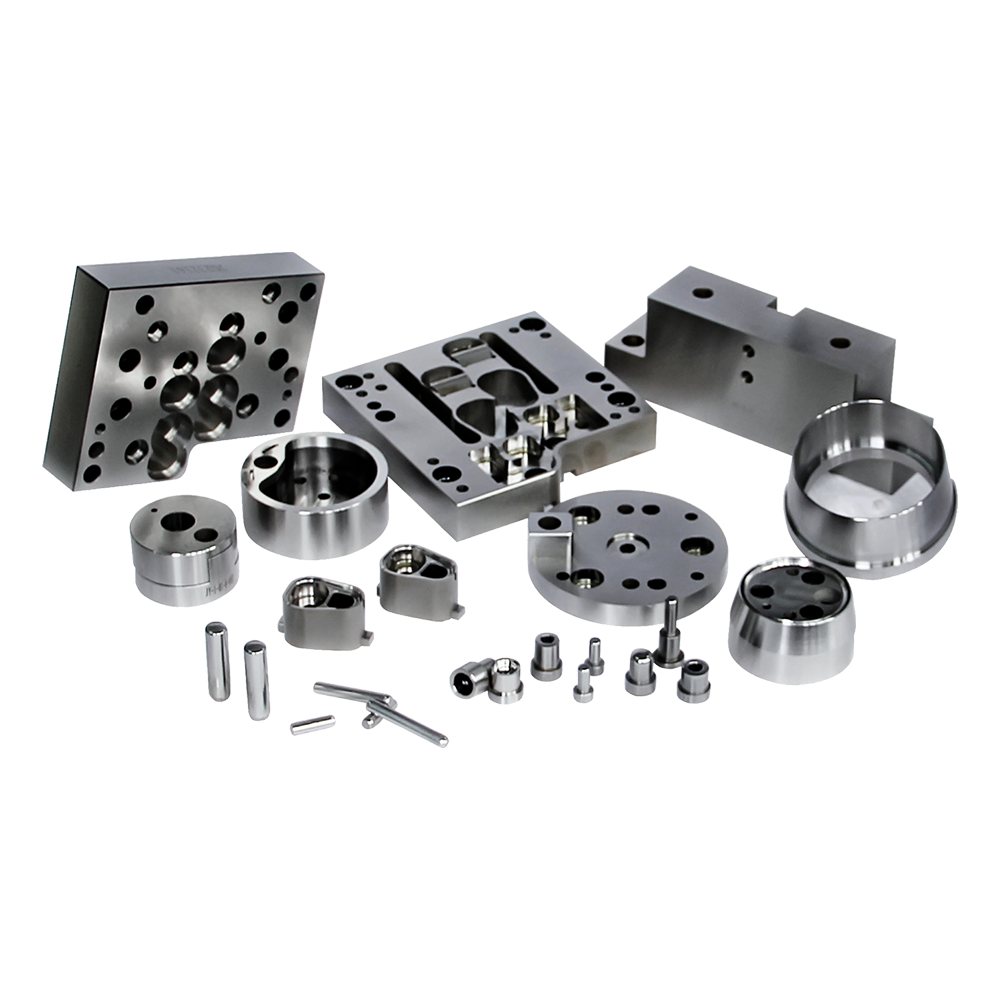
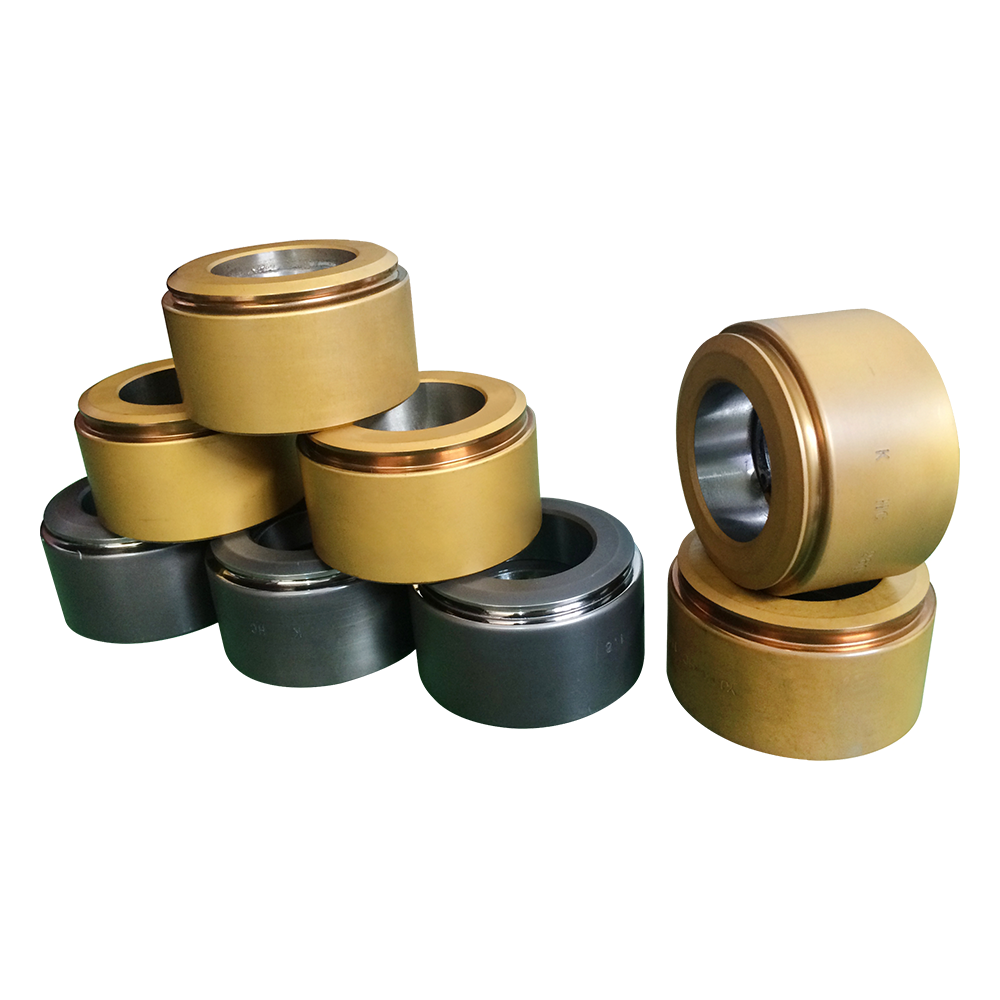
Las herramientas es donde los proyectos presupuestarios se desmoronan silenciosamente. Los rodillos de costura se desgastan y un perfil de ranura desgastado cambia la estanqueidad de la costura mucho antes de que alguien note una fuga. Las herramientas de prensa de conversión (troqueles de canal, troqueles de embutición, troqueles de corte con espiral, troqueles con lengüeta, cuchillas de desplazamiento) son consumibles en el sentido comercial, por lo que el tiempo de entrega de repuestos pertenece al contrato, no a un correo electrónico posterior.
La certificación es un punto de partida, no una prueba de idoneidad. Golden Eagle posee las normas ISO 9001 e ISO 14001 y exporta a Europa, Asia, África, América del Norte y del Sur y Oceanía, lo que indica que el equipo viaja bien pero no dice nada sobre cómo funcionará en su hojalata. Verifique lo siguiente en sitio o con referencias:
Si aún está reduciendo la lista corta, esta guía sobre Cómo elegir la máquina para fabricar latas adecuada establece los criterios de comparación con más detalle, y nuestro gama de maquinaria para fabricar latas muestra cómo las estaciones de arriba encajan como una sola línea.
Una máquina para fabricar latas es una decisión del sistema disfrazada de compra de equipo. Decida primero la lata, luego la configuración de acabado, luego la capacidad del soldador y del revestimiento que la alimenta, y solo entonces compare precios. La cotización que parece un cinco por ciento más barata a menudo esconde un cambio, un tiempo de entrega de repuestos o una estación que no puede seguir el ritmo de la que tiene delante, y esos costos llegan en cada turno, no una sola vez en la factura.
Productos relacionados

Fundada en 1978, la compañía es una de las empresas más grandes y reconocidas en el ámbito de la maquinaria para fabricación de latas, tanto a nivel nacional como internacional.
Categorías de productos
Información de contacto
Zhongshatou, Pueblo de Shenjiamen, Ciudad de Zhoushan, Provincia de Zhejiang, China
+86-580-3056646

 English
 中文简体
 русский
 عربى
 Español