2026-10-08
Una diferencia de 0,02 mm en la presión del rodillo de cierre puede convertir una línea de lata de 500 cpm en una tasa de fuga del 3 por ciento. Esa es la realidad detrás de la frase máquina para fabricar latas: no es una sola unidad sino una cadena de estaciones de formado, soldadura, recubrimiento, cuello y costura que deben mantener juntas las tolerancias. La conclusión práctica es simple. Antes de comparar precios, compare el rango de diámetro nominal de lata de la máquina, la ventana de espesor de hojalata, el control de calidad de la costura y el método de cambio con su combinación de productos real.
Este artículo explica qué hace cada etapa, qué configuración de la máquina coincide con qué objetivo de producción y dónde los compradores suelen perder dinero después de la instalación.
Una máquina para fabricar latas cubre una secuencia de operaciones que comienzan con una bobina plana de hojalata y terminan con una lata sellada y probada. Cada etapa añade una tolerancia que la siguiente etapa debe absorber. Si el diámetro del cuerpo se desvía 0,05 mm, la estación de costura aún puede cerrar la costura, pero la superposición se vuelve desigual y aumenta el riesgo de fuga.
La velocidad nominal de la máquina sólo es útil si los equipos anteriores y posteriores pueden igualarla. Un soldador de 300 cpm alimentando a una cerradora de 150 cpm creará un problema de amortiguación, no una ganancia de producción.
Las máquinas de una sola estación realizan una operación a la vez, generalmente para latas de bajo volumen o tamaños irregulares. Los combinadores de tres estaciones combinan estrechamiento, rebordeado y engatillado en un solo marco, lo que reduce el espacio en el piso y los daños por manipulación. Los combinadores de cuatro estaciones agregan reborde o un segundo paso de brida y son comunes para latas de bebidas y alimentos a velocidades más altas.
Para una línea de latas de alimentos o bebidas, un combinador de tres estaciones suele ser el punto de partida práctico. Maneja diámetros de lata de aproximadamente 52 mm a 200 mm y velocidades de 120 a 300 cpm, dependiendo de la transmisión y las herramientas.
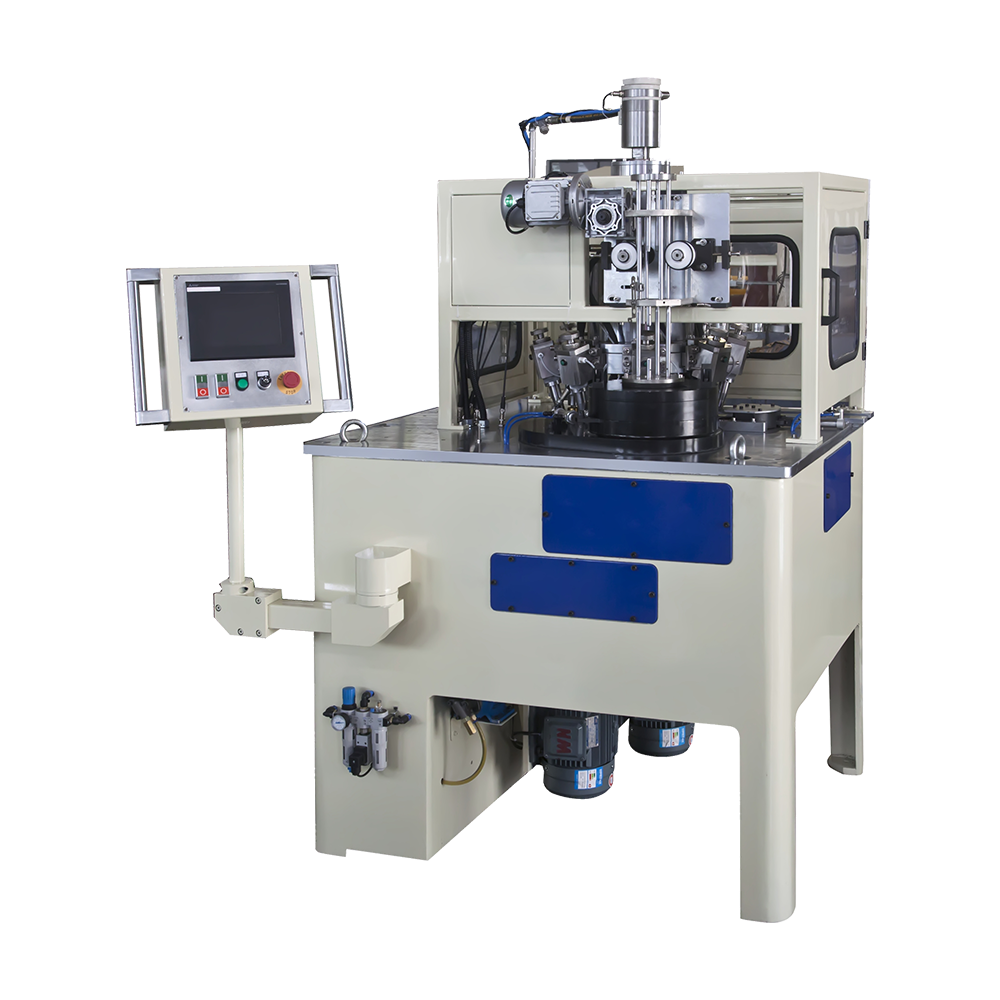
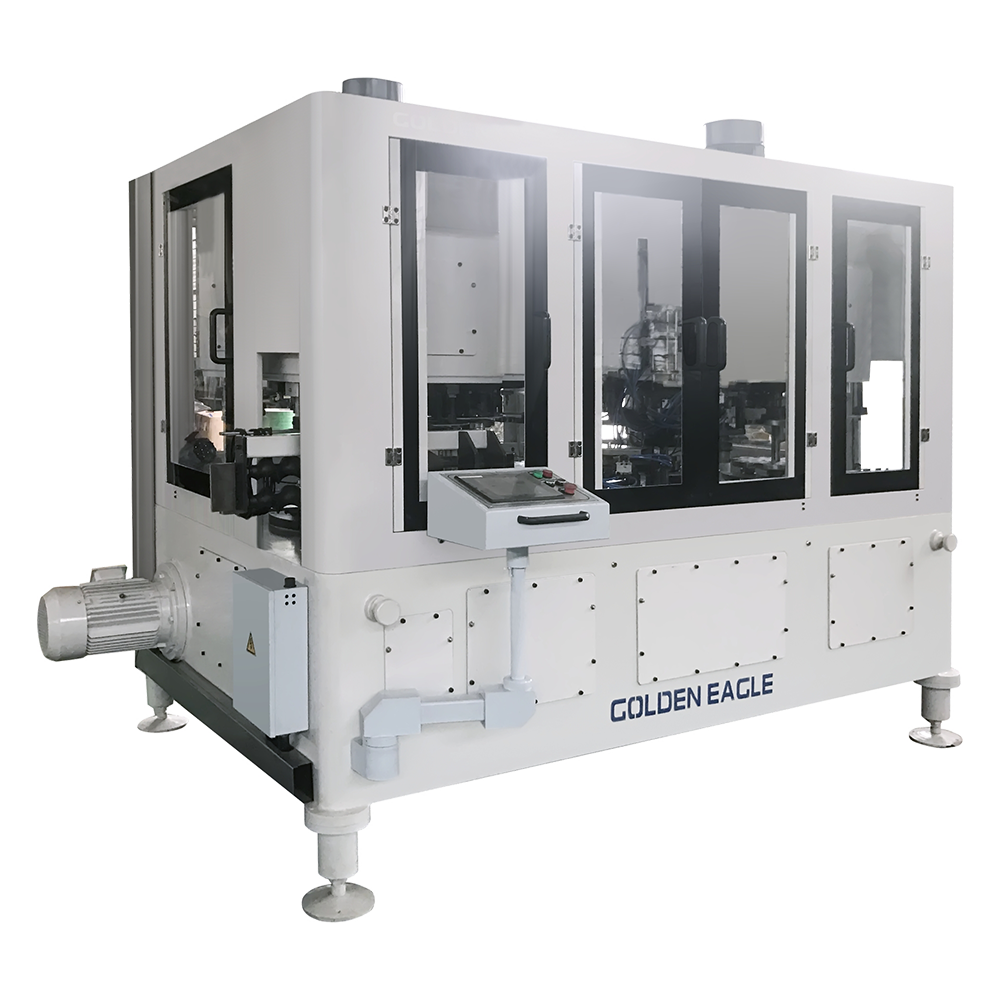
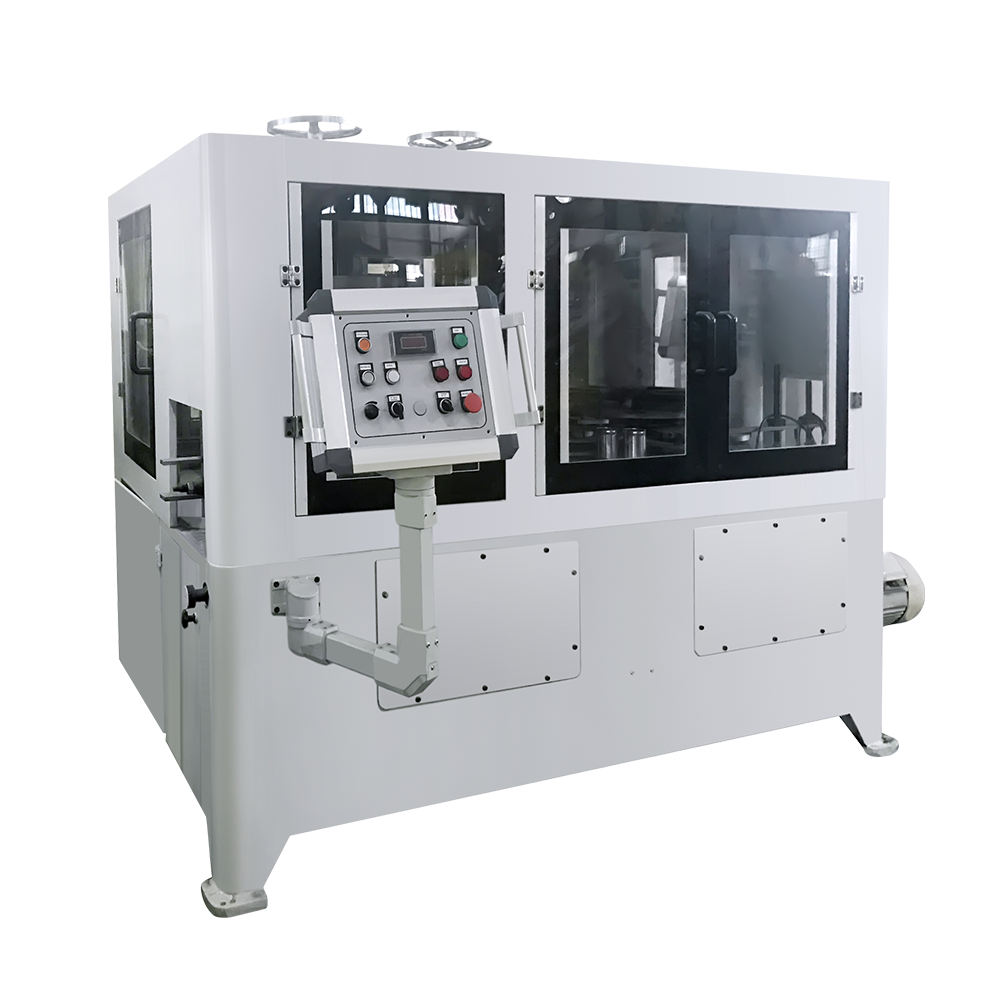 Máquina automática para fabricar latas combinadas con bridas y rebordeadores Equipos para línea de latas de alimentos y bebidas para cuello, bridado y rebordeado automático, con múltiples configuraciones de cabezal y velocidad para diversos tamaños de latas. Ver producto →
Cuando la mezcla de productos incluye latas más altas o requiere rebordear antes de unir, un combinador de cuatro estaciones agrega la estación de formación adicional sin una segunda máquina. También es más fácil mantener constante la superposición de las costuras cuando la longitud del cuerpo cambia con frecuencia.
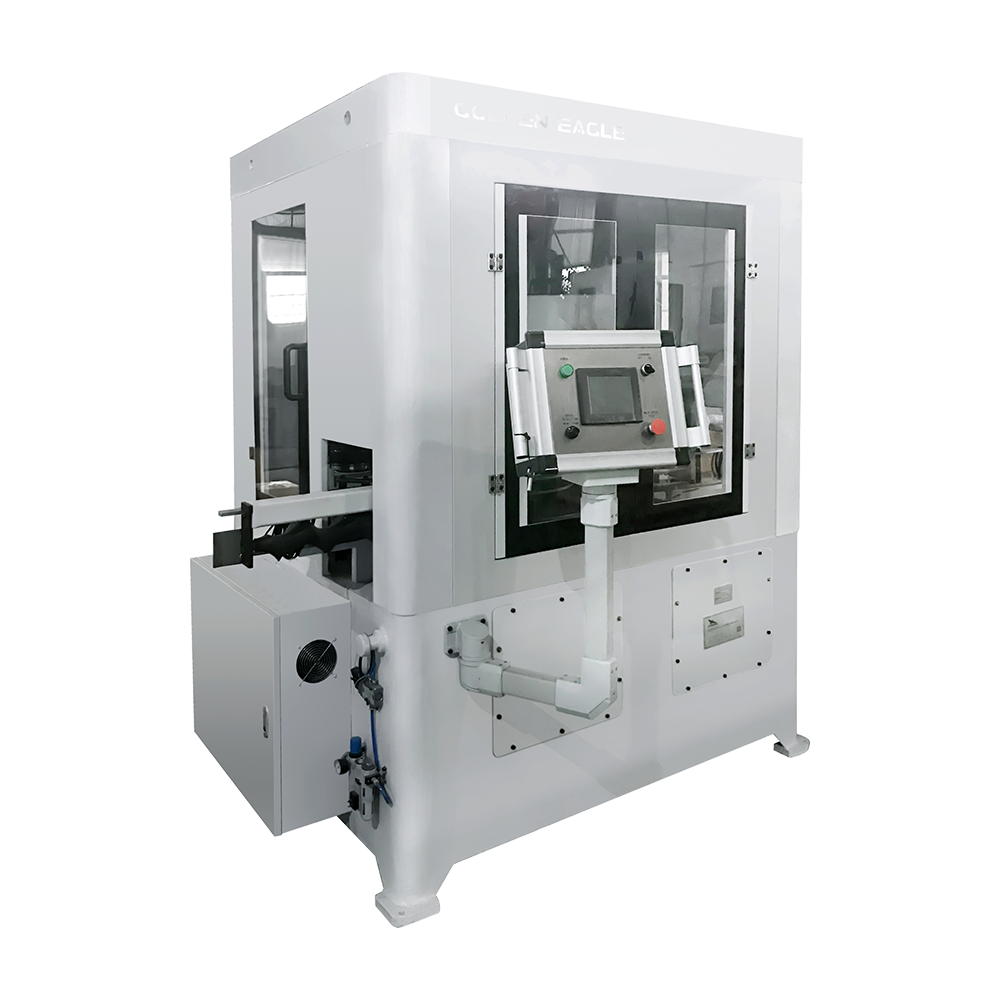
 Máquina para fabricar latas con cierre, rebordeado, rebordeado y cuello de cuatro estaciones Agrega una estación de formación para latas más altas o rebordes antes de unir, lo que ayuda a mantener la superposición de las uniones a medida que cambia la longitud del cuerpo. Ver producto →
La soldadura es la otra unidad crítica. Una soldadora automática de cuerpos de latas de 500 cpm utiliza electrodos de alambre de cobre y una superposición controlada para producir una costura lateral que puede sobrevivir al recubrimiento, el estrechamiento y la costura sin agrietarse.
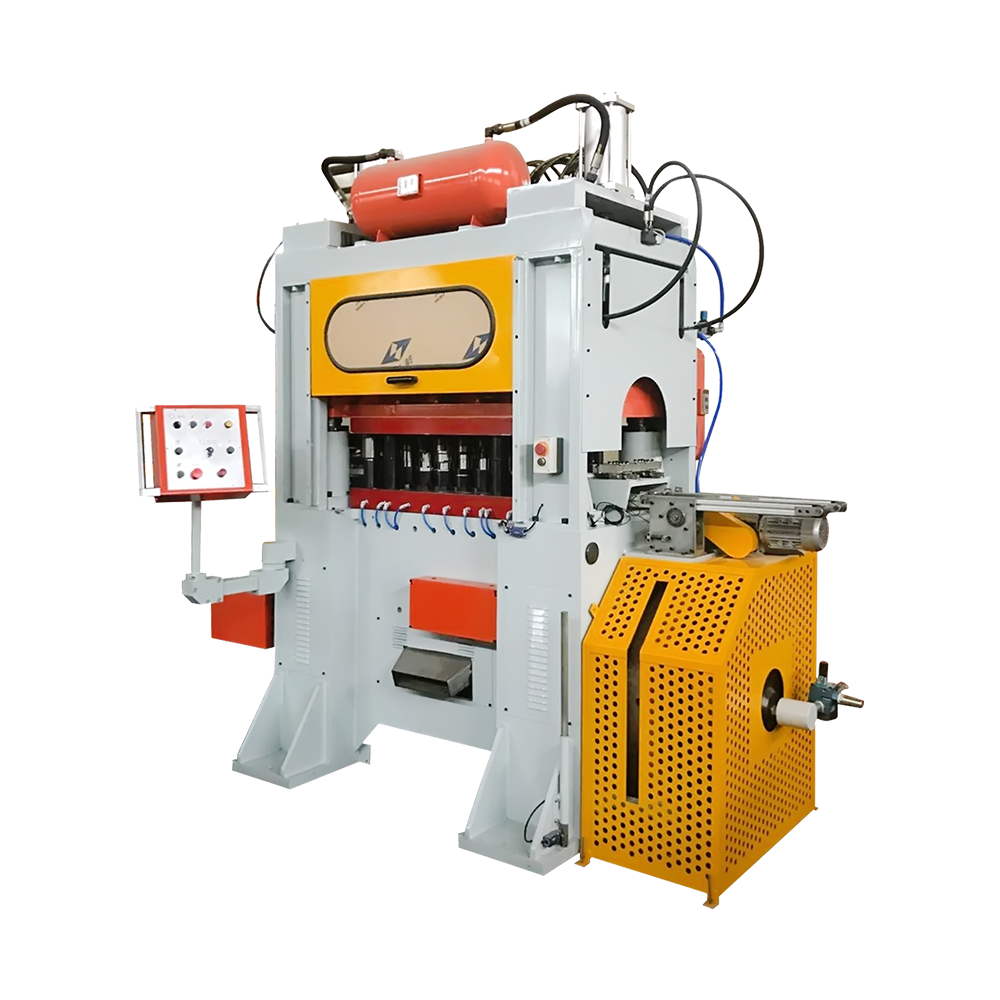
 Soldadora automática de cuerpos de latas GT10C-500 para latas de hojalata Soldadora de costura automática de alta velocidad para cuerpos de latas, con salida de 500 cpm y electrodos de alambre de cobre para costuras laterales consistentes. Ver producto →
La siguiente tabla compara tres configuraciones comunes. Los números son indicativos y deben confirmarse con los datos de prueba reales del fabricante para el tamaño de la lata y las especificaciones de hojalata.
| Parámetro | Línea semiautomática | Combinador automático | Línea de alta velocidad |
|---|---|---|---|
| Espesor de hojalata | 0,20-0,38 milímetros | 0,15-0,35mm | 0,14-0,30 milímetros |
| Diámetro de lata | 52-180 milímetros | 52-200 milímetros | 52-300 milímetros |
| velocidad nominal | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| tiempo de cambio | 2-4 horas | 45-90 minutos | 60-120 minutos |
| Objetivo de tolerancia de costura | /- 0,05 mm | /-0,03 mm | /-0,02 mm |
| Operadores por turno | 4-6 | 2-3 | 1-2 |
Una ventana de hojalata estrecha no es un defecto. Las líneas de alta velocidad a menudo procesan placas más delgadas porque las estaciones de conformado y soldadura están diseñadas para controlar el estiramiento y la entrada de calor con mayor precisión. El riesgo es comprar una línea de alta velocidad para una combinación de productos que necesita cambios de tamaño frecuentes y luego perder horas en cambios y reequipamiento.
El costo de capital es sólo una línea en la ecuación de recuperación. La mano de obra, el tiempo de inactividad por cambio, la vida útil de los troqueles y la tasa de desperdicio a menudo deciden si una línea recupera su inversión dentro de dos o cinco años. El siguiente cuadro muestra los perfiles relativos de costos y mano de obra para tres configuraciones.
| Configuración | Salida típica | Costo de capital relativo | Costo laboral relativo |
|---|---|---|---|
| Semiautomático | 30-60 cpm | ||
| Combinador automático | 120-300 cpm | ||
| Línea de alta velocidad | 300-600 cpm |
Una línea semiautomática puede costar menos por adelantado, pero necesita de cuatro a seis operadores por turno y el cambio puede llevar medio día. Para una planta que opera tres o más tamaños de latas por semana, el costo de mano de obra y tiempo de inactividad puede exceder la diferencia de precio en 18 meses. Una línea de alta velocidad sólo se amortiza cuando la cartera de pedidos admite tiradas largas y el suministro de hojalata es constante.
La mayoría de los problemas posteriores a la instalación no son causados por una máquina averiada. Provienen de herramientas que no coinciden, criterios de aceptación poco claros y piezas de repuesto faltantes. Antes de firmar, comprueba estos puntos:
Para obtener una lista de verificación más detallada sobre cómo combinar las características de la máquina con su combinación de productos, consulte esta guía en Elegir la máquina para fabricar latas adecuada .
Una máquina para fabricar latas es una herramienta de precisión y su tiempo de funcionamiento depende de un simple ritmo de mantenimiento. Los controles diarios deben cubrir la presión de los rodillos de costura, el desgaste de los electrodos de soldadura y los puntos de lubricación. Las revisiones semanales deben incluir la boquilla de recubrimiento de la costura lateral, la superficie del troquel de estrechamiento y la tensión de la correa de transmisión.
Mantener un juego de repuesto de rodillos de cierre, un conjunto de electrodos de soldadura y sensores críticos en el sitio puede reducir una parada de dos días a un cambio de dos horas.
La ingeniería detrás de una línea confiable proviene de años de construcción y mantenimiento de las mismas familias de máquinas. Zhejiang Jingying Food Machinery, con sede en Zhoushan, China, fabrica maquinaria y moldes para la fabricación de latas desde 1978. La empresa cuenta con más de 350 empleados, más de 10 000 máquinas para fabricar latas y tapas producidas y las certificaciones ISO 9001 e ISO 14001. Sus principios de diseño hacen referencia a KRUPP, SOUDRONIC y ALFONS-HAAR, con ajustes basados en su propia experiencia de producción.
La gama de productos de Jingying cubre líneas de latas de alimentos y bebidas, máquinas de latas de leche en polvo, equipos de latas de aerosol, máquinas de latas de productos químicos, líneas de tapas de extremos, sistemas de apertura fácil, soldadoras y moldes de prensa de conversión. La empresa exporta a Europa, Asia, África, América del Norte, América del Sur y Oceanía. Puedes revisar toda su gama de equipamiento en Sitio de fabricación de Jingying antes de solicitar una cotización.
La compra de una máquina para fabricar latas es una decisión de capacidad, no una compra por catálogo. Comience con los tamaños de latas que utilizará el próximo año, el espesor de hojalata que puede obtener de manera confiable y el tiempo de cambio que su cartera de pedidos puede tolerar. Luego haga coincidir la velocidad nominal de la máquina, la tolerancia de costura y el paquete de herramientas con esos datos. El precio más bajo por máquina rara vez es el costo más bajo por lata.
Productos relacionados
Fundada en 1978, la compañía es una de las empresas más grandes y reconocidas en el ámbito de la maquinaria para fabricación de latas, tanto a nivel nacional como internacional.
Categorías de productos
Información de contacto
Zhongshatou, Pueblo de Shenjiamen, Ciudad de Zhoushan, Provincia de Zhejiang, China
+86-580-3056646
 English
 中文简体
 русский
 عربى
 Español