2026-11-05
Una línea de aerosol con capacidad de 200 latas por minuto aún puede perder un turno completo a la semana debido a dos cosas: herramientas de cono y domo que se salen de la tolerancia y una cerradora que funciona más rápido que el soldador que la alimenta. Los compradores que insisten en realizar una prueba presenciada antes de firmar normalmente captan ambas cosas; los compradores que comparan sólo el precio por unidad casi nunca lo hacen.
La versión corta es que la fabricación de latas de aerosol se parece más a la fabricación de recipientes a presión que al embalaje ordinario. El espesor de la hojalata, la superposición de las costuras laterales, el ángulo del cono, la profundidad de la cúpula y el orificio de la copa de la válvula se deciden por la presión interna que la lata terminada debe soportar a temperatura elevada y la deformación que debe sobrevivir sin fugas. Configure esos parámetros correctamente y se establecerá una nueva línea en una semana. Si los configuras mal, estarás eliminando las fugas durante toda la vida útil de la máquina.
La mayoría de las latas de aerosol se construyen con tres partes formadas: un cuerpo cilíndrico soldado, un cono para la parte superior y un fondo abombado, con la abertura de la válvula perforada en el cono. Los diseños de dos piezas extraen el cuerpo y el fondo de una sola taza y agregan un cono separado, pero la secuencia de operaciones es básicamente la misma:
Dos detalles en esa secuencia explican la mayoría de las quejas sobre la calidad. Los pasos 2 y 6 crean cada uno un límite de presión, por lo que un defecto introducido en el soldador tiende a emerger en el probador de fugas. Y la prensa cónica funciona con una velocidad de carrera que rara vez se divide claramente entre la velocidad del soldador, razón por la cual la capacidad de amortiguación entre las dos importa más que la cifra nominal de cualquiera de las máquinas.
La velocidad nominal le indica lo que puede hacer la máquina más lenta. Los registros de servicio le indican a dónde van las horas. En una línea de aerosoles de tres piezas que funciona en tres turnos, el tiempo de inactividad no planificado se concentra en el ensamblaje y la prensa de cono en lugar del soldador, porque esas estaciones combinan las tolerancias más estrictas con el mayor desgaste de herramientas.
Proporción indicativa de tiempo de inactividad no planificado por etapa en una línea de aerosol de tres piezas
Las cifras son indicativas y están extraídas de patrones de servicio típicos; su propia distribución dependerá del tamaño de la lata, el calibre de la placa y el número de SKU.
La implicación práctica es que el dinero gastado en un soldador más rápido a menudo no compra nada, mientras que el dinero gastado en la repetibilidad de las herramientas en la prensa y en la disciplina de ajuste de la cerradora generalmente compra varios puntos de producción. Solicite también el tiempo de cambio medido entre dos diámetros de lata: en líneas que funcionan con tres o cuatro tamaños, el cambio frecuentemente cuesta más horas que las averías.
El cono es la parte más exigente de la línea. Tiene que contener un orificio de copa de válvula que permita que la válvula se asiente y engarce sin fugas, mantener un rizo que se una limpiamente al cuerpo y permanecer lo suficientemente concéntrico como para que la lata terminada quede cuadrada en una línea de llenado. Una perforación que se desplaza una décima de milímetro es suficiente para crear fugas lentas que sólo aparecen después de semanas de almacenamiento.
La profundidad y el perfil de la cúpula importan por una razón diferente. La parte inferior está curvada hacia adentro, por lo que la presión interna la empuja contra la costura en lugar de alejarla de ella; una cúpula poco profunda o mal redondeada se dobla a la presión de prueba incluso cuando todas las demás dimensiones se encuentran en el valor nominal.
| etapa | Dimensión crítica | cheque típico | Síntoma si se desvía |
|---|---|---|---|
| Cuerpo en blanco | Ancho y cuadratura | Configuración de corte, altura de rebaba | Saltos de soldadura, fugas en las costuras |
| soldadura de cuerpo | Ancho de superposición y pepita | Desmontaje, cobertura de laca | Poros después del lacado |
| Cuello y brida | Diámetro de brida, descentramiento | Indicador pasa/no pasa, indicador de cuadrante | Mala alimentación, costuras falsas |
| cono | Orificio de la copa de válvula, altura del cono | Medidor de enchufe, medidor de altura | Fuga en la copa de la válvula, mal asiento de la válvula |
| cúpula | Profundidad y radio del perfil. | plantilla de perfil | Pandeo de la base a presión de prueba |
| Doble costura | Grosor de costura, ancho, gancho. | Micrómetro de costura, desmontaje | Fuga a la presión de prueba, falla por explosión |
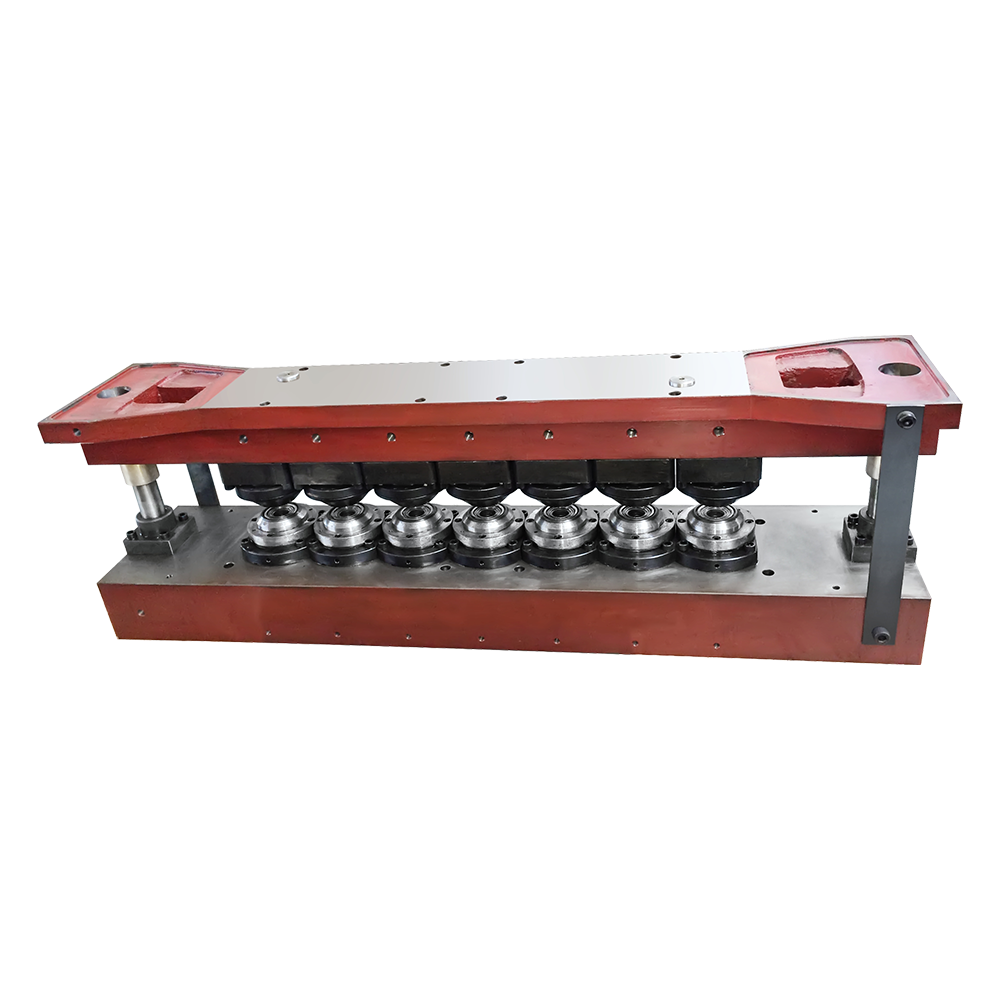
La calidad de las herramientas impulsa esto más que el tonelaje de la prensa. Los punzones y matrices necesitan un tratamiento térmico y una holgura consistentes, y las herramientas de doble fila solo dan sus frutos cuando la prensa y el avance son lo suficientemente rígidos como para mantener ambas filas en tolerancia durante un turno completo.
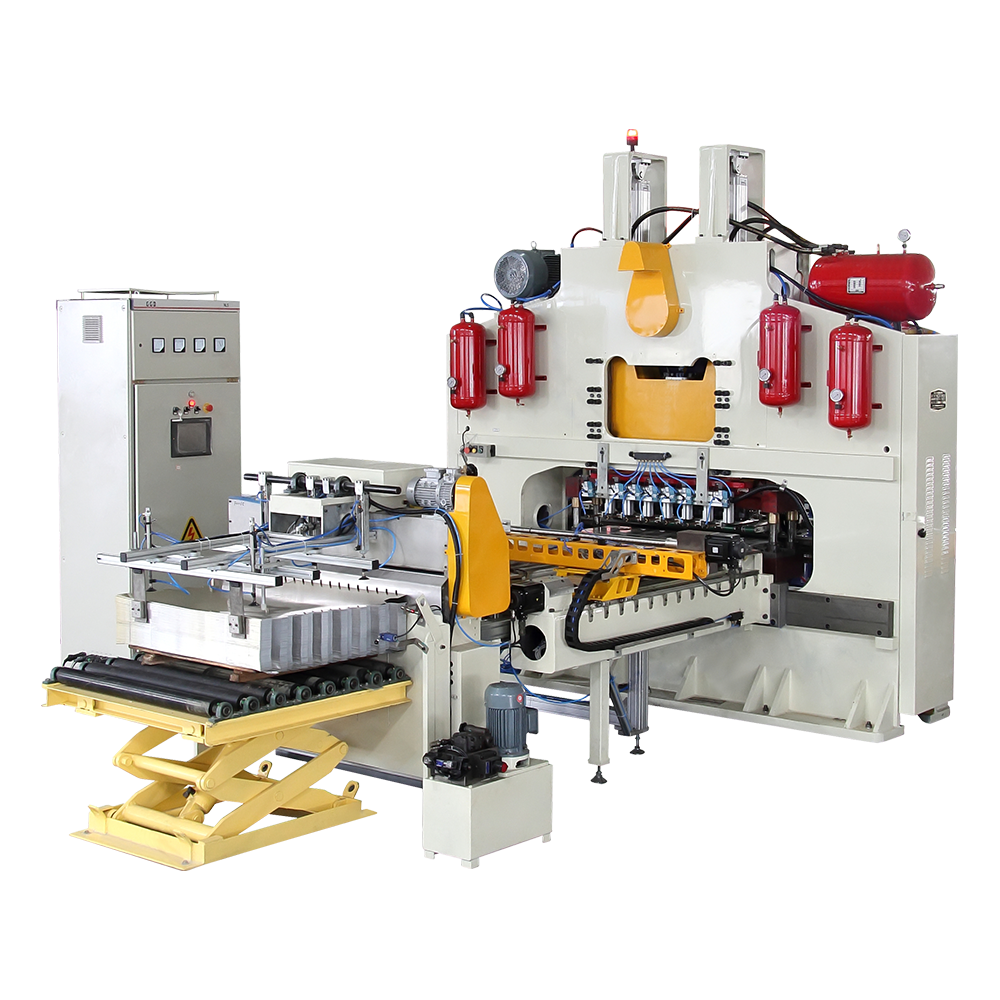
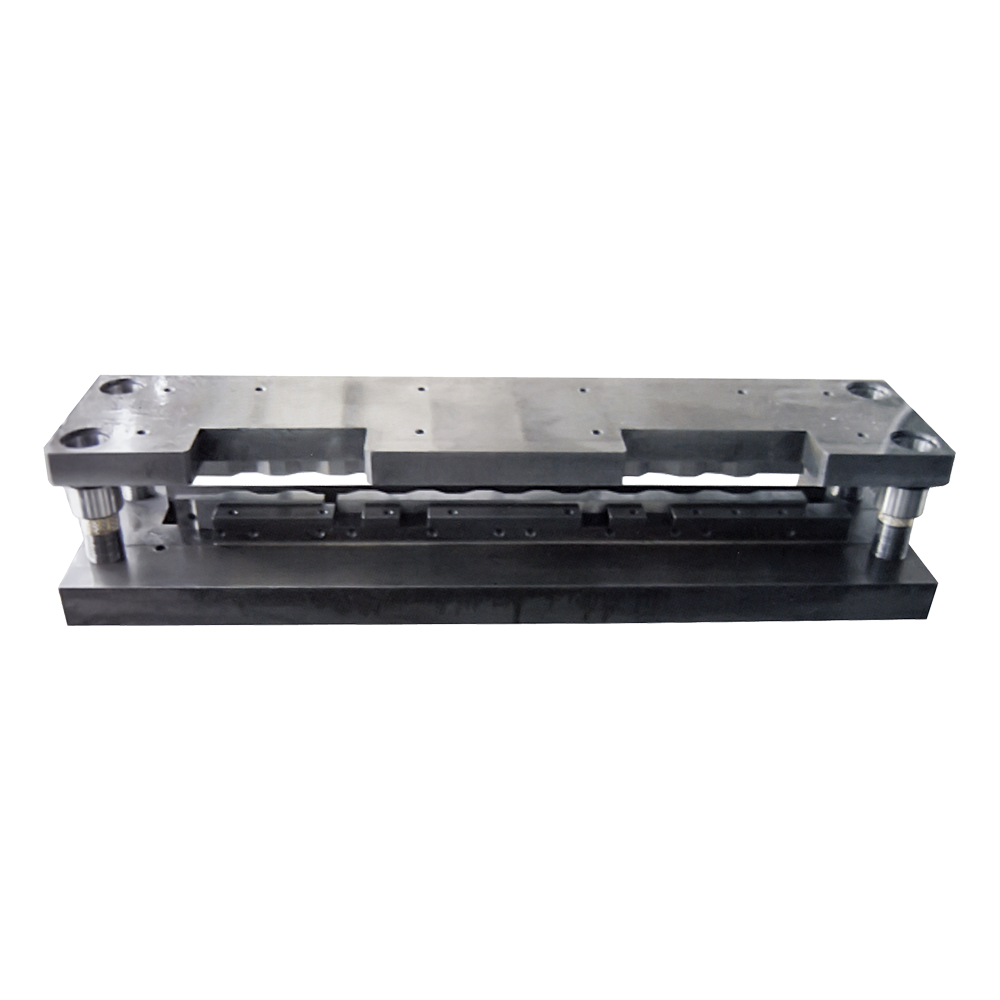
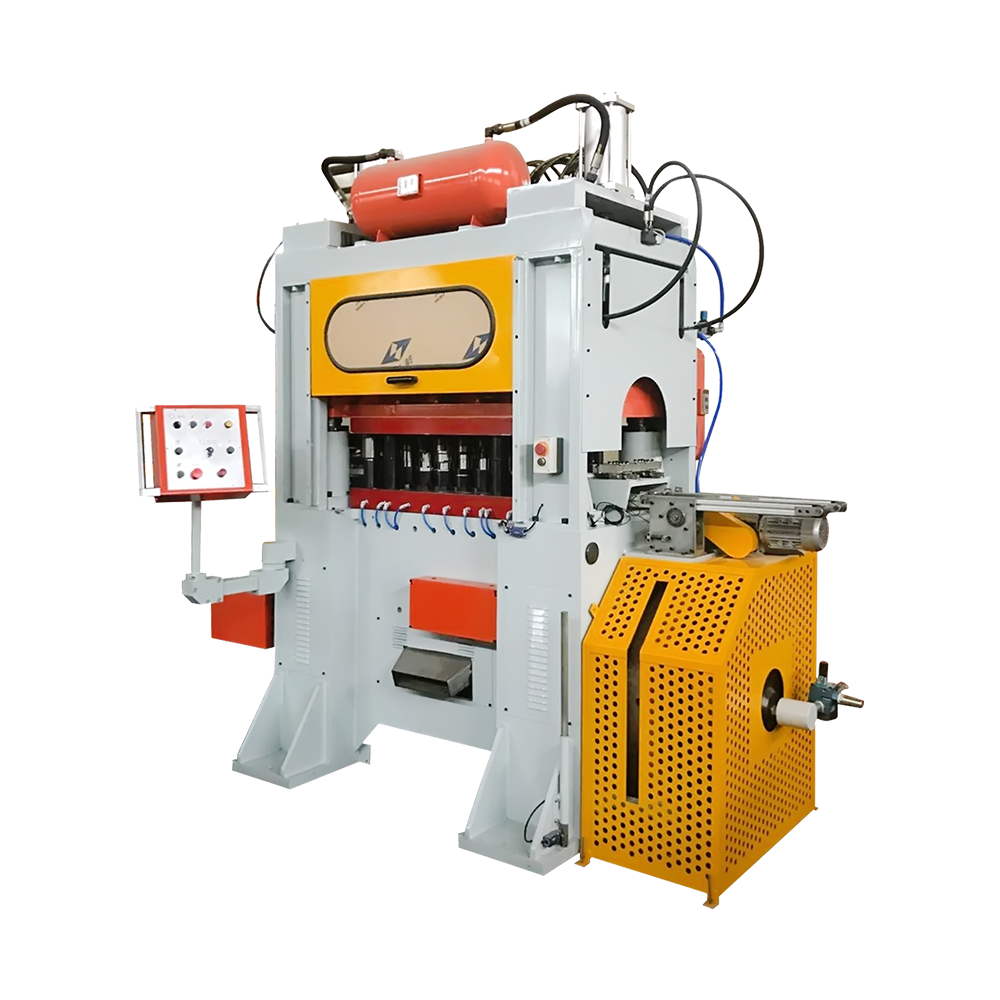 Perforadora de cubierta superior de aerosol para líneas de fabricación de latas Punzonadora de tapas superiores de aerosol con rango 109D–211D, dos canales y hasta 120 golpes por minuto para líneas de fabricación de latas. Ver producto →
Los cuerpos de aerosol están soldados, no soldados, y la soldadura es tan buena como la preparación que se encuentra delante de ella. Los bordes en blanco deben ser cuadrados y sin rebabas, la superposición debe permanecer dentro de una banda estrecha y el electrodo de alambre de cobre debe repararse y reemplazarse según un cronograma en lugar de fallar. La corriente de soldadura, la velocidad y la presión de compresión interactúan, por lo que una línea que funciona limpiamente a 180 latas por minuto puede mostrar soldaduras en frío esporádicas a 220, a menos que se vuelva a calificar el programa.
Después de soldar, la costura se laca y se cura. La cobertura omitida allí no aparece hasta el probador de fugas, y para entonces toda una paleta puede ser sospechosa. Si tiene intención de utilizar productos agresivos, especifique el soldador, la unidad de lacado y el horno de curado como un solo sistema en lugar de tres compras separadas.
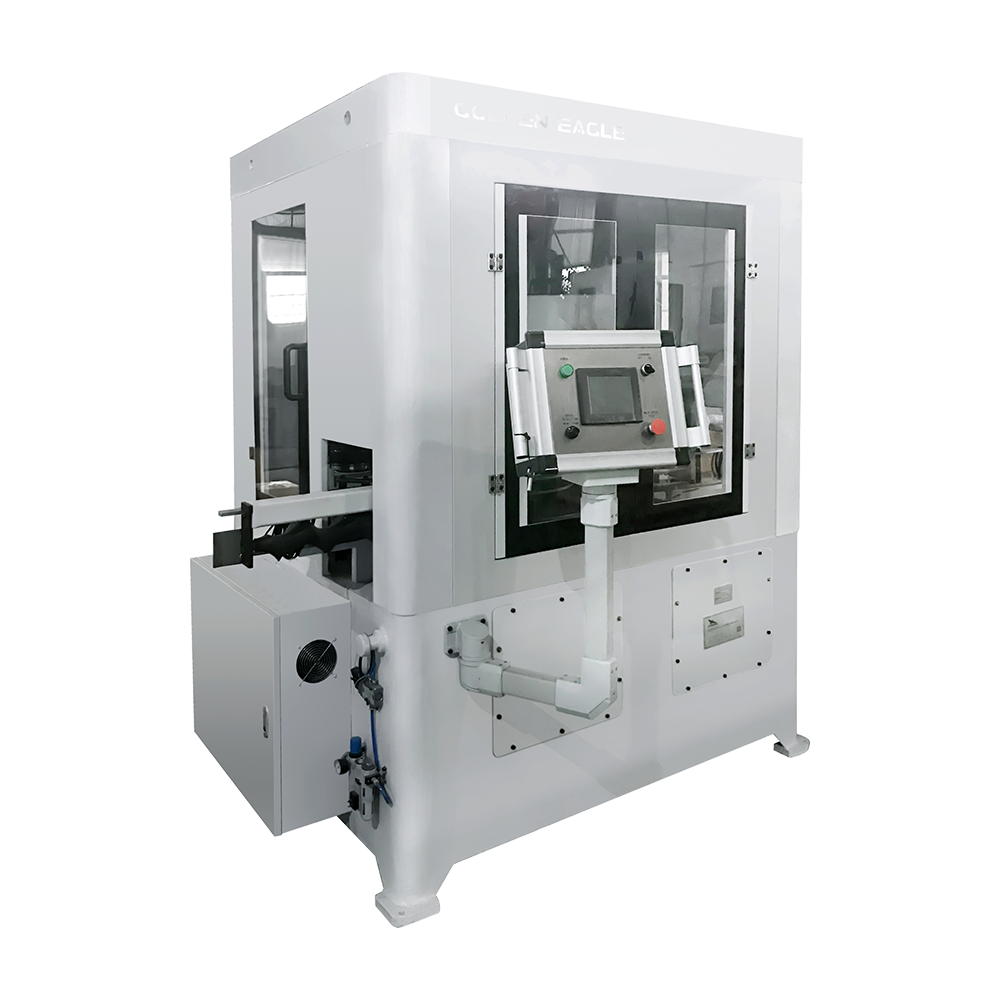
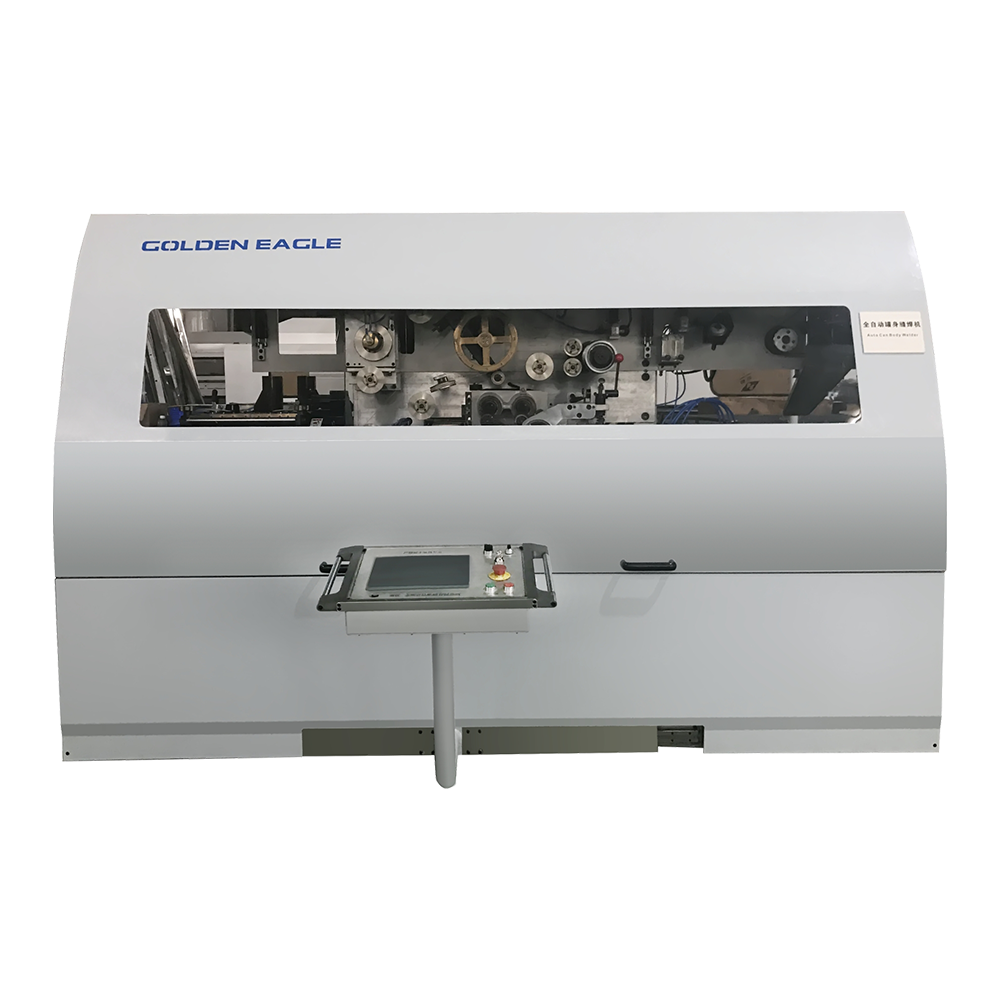 Soldadora automática de cuerpos de latas GT10C-500 Soldadora automática de costura de 500 cpm para cuerpos de latas de hojalata, con diámetro de Φ52–180 mm y espesor de chapa de 0,16–0,30 mm para líneas de alta velocidad. Ver producto →
Los proyectos que salen mal generalmente se especifican únicamente en función de la velocidad y el precio. Estas son las comprobaciones que separan una línea viable de un folleto.
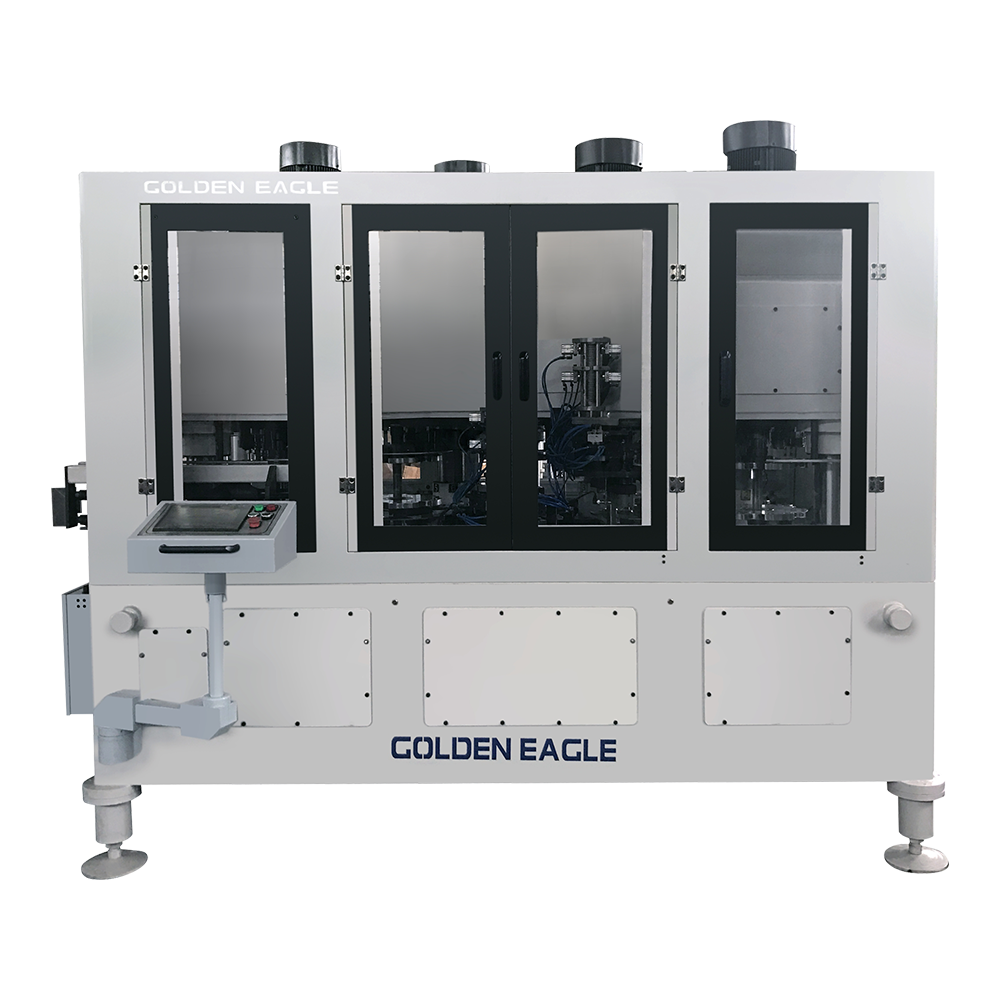
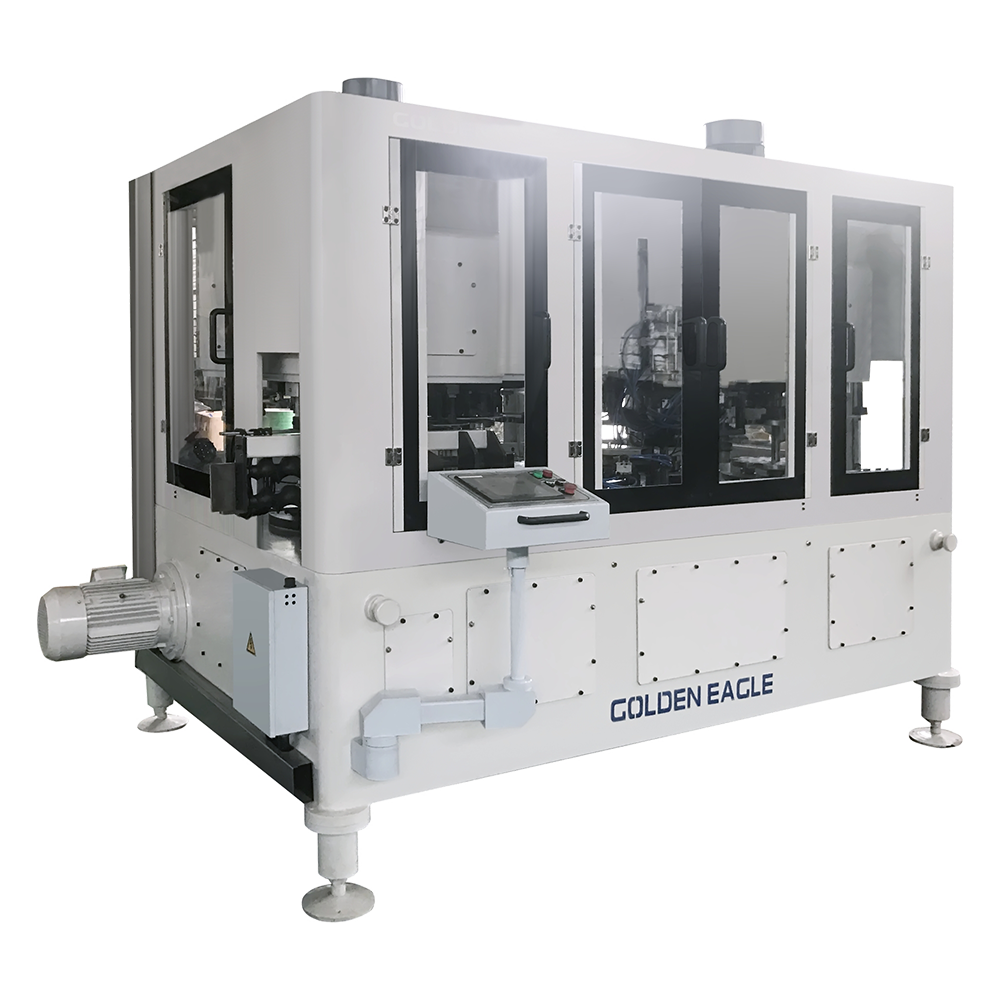 Serie de máquinas para fabricar latas de aerosol Línea automática de fabricación de latas de aerosol con estaciones de cuello, rebordeado, rebordeado y cierre, que cubre diámetros de Φ45 a 73 mm a 80 a 350 cpm. Ver producto →
Las líneas de aerosol premian la rutina más que la reacción. Los rodillos cerradores deben revisarse en cada cambio de turno, los electrodos y alambres de soldadura necesitan un intervalo de reemplazo en lugar de un gatillo de falla, y la prensa cónica necesita que se inspeccionen sus punzones para detectar desgaste antes de que la tasa de desechos lo indique. Las plantas que registran las dimensiones de las costuras, los resultados de desmontaje de soldaduras y los rechazos de pruebas de fugas por turno generalmente detectan un patrón de falla en una semana; plantas que no tienden a reemplazar piezas hasta que la línea se detiene.
También vale la pena leer sobre el aspecto comercial antes de preseleccionar, porque un enfoque cuidadoso elegir una máquina para fabricar latas de aerosol Ahorrará más dinero que un descuento en el primer pedido.
El historial es un buen indicador del apoyo que recibirá en el quinto año. Zhejiang Golden Eagle Food Machinery ha construido maquinaria y moldes para la fabricación de latas en Zhoushan desde 1978, emplea a más de 350 personas, posee las certificaciones ISO 9001 e ISO 14001, reporta más de 10,000 máquinas de latas y tapas entregadas y exporta a Europa, Asia, África y América.
Si tomas algo de esto, hazlo una prueba. Traiga su propia hojalata, sus propias copas de válvula y sus propias especificaciones de producto al taller, y solicite que le formen, cierren, laquen y prueben la presión las latas mientras observa. Un proveedor que se sienta cómodo con esa inspección probablemente también se sentirá cómodo cuando una dimensión cambie dos años después.
La fabricación de latas de aerosol no perdona las cantidades pequeñas, pero es completamente predecible una vez que el límite de presión se trata como el factor de diseño en lugar de una idea de último momento.
Productos relacionados

Fundada en 1978, la compañía es una de las empresas más grandes y reconocidas en el ámbito de la maquinaria para fabricación de latas, tanto a nivel nacional como internacional.
Categorías de productos
Información de contacto
Zhongshatou, Pueblo de Shenjiamen, Ciudad de Zhoushan, Provincia de Zhejiang, China
+86-580-3056646

 English
 中文简体
 русский
 عربى
 Español